
Závěr dopředu: kdy aktivační teplotu, hmotnost povlaku a podmínky skladování jsou přizpůsobeny substrátu a lince, tato páska poskytuje jedno z nejspolehlivějších tenkých spojů při zpracování a textilní práci. Když jsou tyto proměnné ignorovány, stejná třída vytváří spoje, které po dnech selžou, hrany, které prosakují lepidlo, a role, které se blokují na polici.
Většina problémů v terénu má tři příčiny: teplo, které nikdy nedosáhne lepené linie, pokrytí lepidlem, které se mění od role k roli, a teplo nebo vlhkost, které poškodily pásku před jejím otevřením. Každému lze předejít, jakmile víte, o co máte žádat.
„Tkáň“ popisuje nosič: lehký papír podobný pás, obvykle o tloušťce 20 až 60 mikronů, potažený na obou stranách termoplastickým tavným lepidlem a chráněný snímatelnou krycí vrstvou. Nosič poskytuje nízký profil a přizpůsobivost; lepidlo zajišťuje spojení.
Ještě důležitější je část „hot melt“. Na rozdíl od pásky citlivé na tlak, která zůstává lepkavá při pokojové teplotě, je tavné lepidlo v klidu pevné a měkne pouze při zahřátí. Před aplikací tepla lze pásku volně umístit a přemístit. Jakmile dorazí teplo a tlak, lepidlo vteče do povrchu a spojí materiály dohromady.
Díky těmto vlastnostem je páska přirozeně vhodná pro tkaniny, hedvábí, fólie, netkané textilie a tenké flexibilní sestavy – aplikace, kde by tlustší konstrukce prosvítala nebo zpomalila teplo, na kterém vazba závisí.
Lepení se řídí spolehlivým sledem. Teplo zvedne lepidlo nad jeho bod měknutí – běžně 90 až 120 °C u tavenin na bázi EVA – viskozita klesne a lepidlo smáčí podklad. Tlak jej tlačí do mikroskopických údolí na povrchu. Jak se spoj ochladí, lepidlo tuhne a získává soudržnou pevnost. Hotový spoj překonává adheziva citlivá na tlak při zvýšené teplotě, protože přídržná síla pochází ze ztuhlé vrstvy, nikoli z lepivosti.
Většina poruch není chyba lepidla. Aktivační teplota pásky je vlastností lepidla; teplota na spojovací čáře je vlastností procesu. Deska při 120 °C přitlačená po dobu jedné sekundy proti studenému vodivému substrátu nezahřeje spojovanou linii na teplotu. Doba setrvání, tlak a přenos tepla substrátu jsou stejně rozhodující.
Ne kompenzovat slabou vazbu libovolným zvýšením teploty. Při teplotě zhruba nad 200 °C se tavná lepidla degradují a mohou uvolňovat výpary, zatímco tkáňový nosič se může spálit. Zůstaňte v aktivačním okně, které poskytuje dodavatel.
| Parametr | Co ověřit | Co se pokazí, když se to ignoruje |
|---|---|---|
| Tloušťka nosiče | Jednotná tloušťka v rozsahu 20–60 µm | Prosvítají silné skvrny; tenká místa bolí při manipulaci |
| Hmotnost povlaku | Gram na metr čtvereční na stranu, např. 30–60 g/m2 | Nerovnoměrné pokrytí vytváří nekonzistentní pevnost odlupování |
| Aktivační teplota | Bod měknutí a celoplošné okno | Příliš nízká: žádná vazba; příliš vysoko: pálení a krvácení |
| Odlupovací a smykový výkon | Hodnoty po 24 hodinách kondicionování při provozní teplotě | Spoj pod zatížením teče nebo se odlupuje |
| Chování zbytků | Trvalý nebo vyjímatelný stupeň | Přenos lepidla poškozuje díly při odstranění |
Stejná logika pásky se objevuje v celé řadě průmyslových odvětví, kde je substrát tenký, spoj musí zůstat nízkoprofilový a v procesu je k dispozici teplo:
Tkáňový nosič není downgrade z filmového nosiče. Je to správná inženýrská odpověď, když spoj musí být tenký, neviditelný a pružný – a přitom držet roky.
Kupující, kteří kladou přesné otázky ve fázi prodeje, se vyhnou drahým překvapením ve výrobě. Těchto pět otázek odlišuje spolehlivého dodavatele od obchodníka:
Požádejte o hmotnost povlaku na stranu a aktivační okno jako standardní dokumentaci. Dodavatel, který nemůže uvést tato dvě čísla, vám může prodat roli, ale ne opakovatelný proces.
Tavná lepidla jsou termoplasty: zahřátím měknou. Tato jediná skutečnost vysvětluje většinu selhání lepidel, která jsou obviňována z pásky. Role ponechaná poblíž slunného okna, nad troubou nebo v horké nádobě může způsobit zatékání okrajů, zablokování vložky nebo teleskopické. Chemie se nezměnila — páska byla tvarována špatným prostředím.
Tkáňový nosič přidává druhou citlivost: vlhkost. Vlhkost mění rozměry nosiče a zvlňuje se, což se projevuje jako chybná registrace při vysekávání nebo vlnitý vzhled laminovaných panelů.
Nepokoušejte se zachránit zablokovanou roli zvýšením napětí odvíjení. Jakmile se vložka zafixuje k lepidlu, role je nepoužitelná pro přesné procesy – bude následovat přetržení pásu, zvrásnění a odlepování lepidla bez ohledu na to, jak opatrně s ním zacházíte.
Rozdíl mezi bezproblémovým a problematickým rolováním je málokdy viditelný. Žije v tolerancích hmotnosti povlaku, výběru surovin a konzistenci procesu. Zkušení nákupčí auditují výrobní linku, nejen datový list. Výrobce s vlastním nátěrovým zařízením může kontrolovat příchozí materiály, upravovat receptury a udržovat jednotnost šarží tak, jak to obchodníci nemohou.
Společnost Wanfeng vyrábí filmy a pásky od roku 1989 a provozuje vyhrazené páskové linky s automatickým řezáním pro průmyslové zákazníky. The jakost tavné pásky Používá se v textilním, pěnovém a elektronickém lepení pochází z tohoto programu.
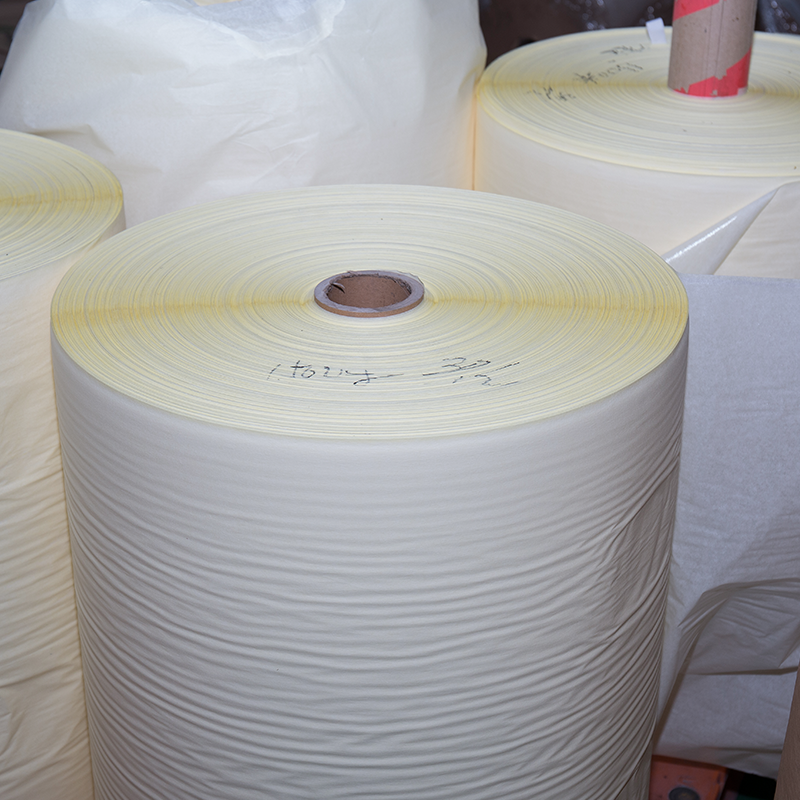 Tavná páska od společnosti Wanfeng pro průmyslové lepení Tato tavná páska vyrobená z maskovacího papíru a přírodního latexu je vhodná pro montáž elektronických součástek a textilní nebo pěnové lepení, což odráží dlouhodobou odbornost společnosti Wanfeng ve výrobě lepidel. Zobrazit produkt →
Stejná disciplína se nese i v širším okolí sortiment lepicích pásek . Když se správný typ setká se správným procesem, tavná oboustranná hedvábná páska se stane přesně tím, čím by měla být: tichá, spolehlivá a opakovatelná.
Samotná páska je jednoduchá; inženýrství kolem toho není. Skutečný výrobce zachází s hmotností povlaku, teplotou aktivace a podmínkami skladování jako s datovými body, takže první role a padesátá se chovají stejně.
Třífázová zkouška vyřeší většinu rozhodnutí dodavatelů: nalisujte testovací záplatu při zdokumentované aktivační teplotě, projeďte linkou jeden výrobní válec a po 48 hodinách zkontrolujte pevnost odlupování a zbytky. Projděte těmito branami a máte známku, na které můžete vytvořit proces kolem.

Copyright © Wuxi Wanfeng Protective Film Co., Ltd. All Rights Reserved.


